Қалып ішіндегі автоматтандыру шешімдер жүйесі
Жаңа MouId:
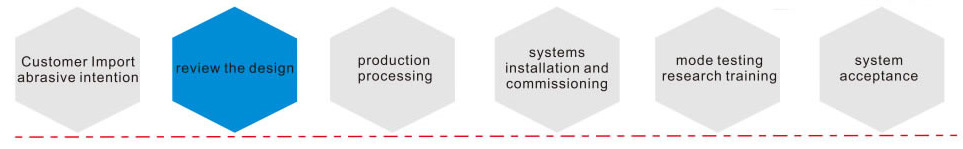
Бар қалып
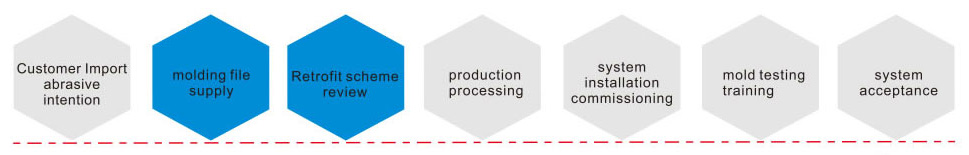
1, Жүйелік шешімдерді үздіксіз әзірлеу және енгізуді қамтамасыз ету үшін келесі тиісті ақпаратты ұсыну қажет;
Image_011 Қалыптың толық 3D сызбаларында инъекциялық түйреуіштің орналасуы, салқындату тізбегінің диаграммасы, A / B пластинасы және қалып өзегінің құрылымы болуы керек.
Image_011 ABS \ PC \ PP \ PA + GF сияқты барлық пластиктен жасалған қалыпталған пластикалық материал түрлері.
Image_011 Мөлдір бөлшектер, сыртқы бөлшектер немесе ішкі құрылымға жататын өнімдер және т.б.
Image_011 Пленканы тасымалдау алдында және кейін (бөлме температурасындағы ыстық май немесе су немесе суық су)
2, қалыптардың нақты күйінің шынайылығын қамтамасыз ету үшін 3D сызбалар ұсынылуы керек, себебі біздің бағдарламамыз тапсырыс берушінің сызбаға сәйкес жасалғандықтан, берілген 3D сызба нақты деректерден өзгеше болса, тапсырыс берушілер шығынға ұшырайды.
3, Автоматты түрде сәйкестендірілген жүйенің орналасуы біздің өңдеуге арналған сипаттамамызға негізделеді. (Біз өңдеуді ppt файлында және жерде оқытуды қамтамасыз етеміз.) Егер өңдеу сипаттамаға сәйкес келмесе, пайдаланылған барлық шығындар сіздің компанияңызға жүктеледі.
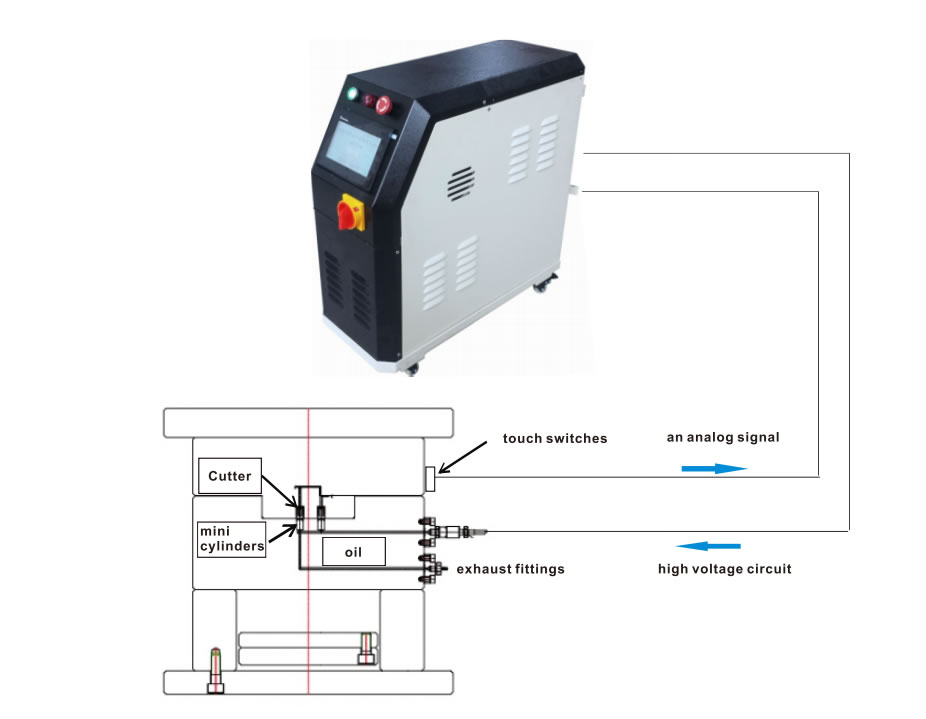
Қалыптауды автоматтандыру жүйесі жұмыс істейді:
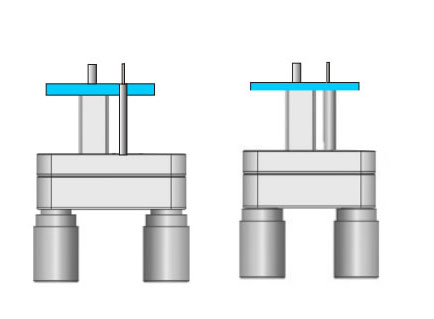
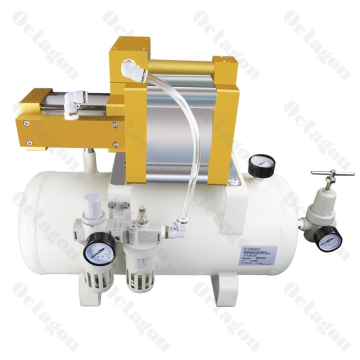
Өнімді инъекциялау кезінде (ұстап тұру процесінде) жоғары қысымды поршеньді басқару шкафы микроцилиндрлі поршеньді басқару үшін ультра жоғары қысымды қамтамасыз етеді.
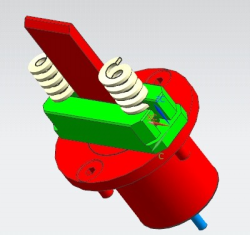
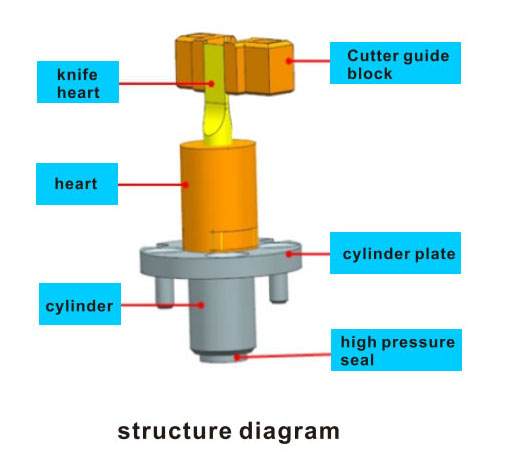
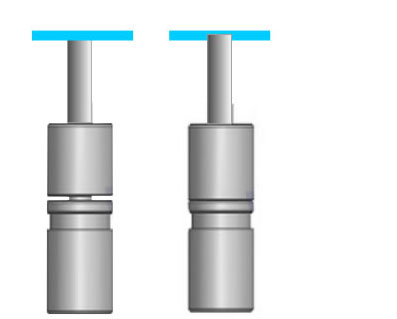
Миниатюралық цилиндр поршені бас материалының өнімдерін кесу үшін тұтқаны итереді.
Өнімнің құрылымы мен қалыпқа байланысты, жоғары қысымды уақытты басқару шкафының уақытын реттеуге болады, және ақырында ең жақсы нәтижелерге қол жеткізуге болады.
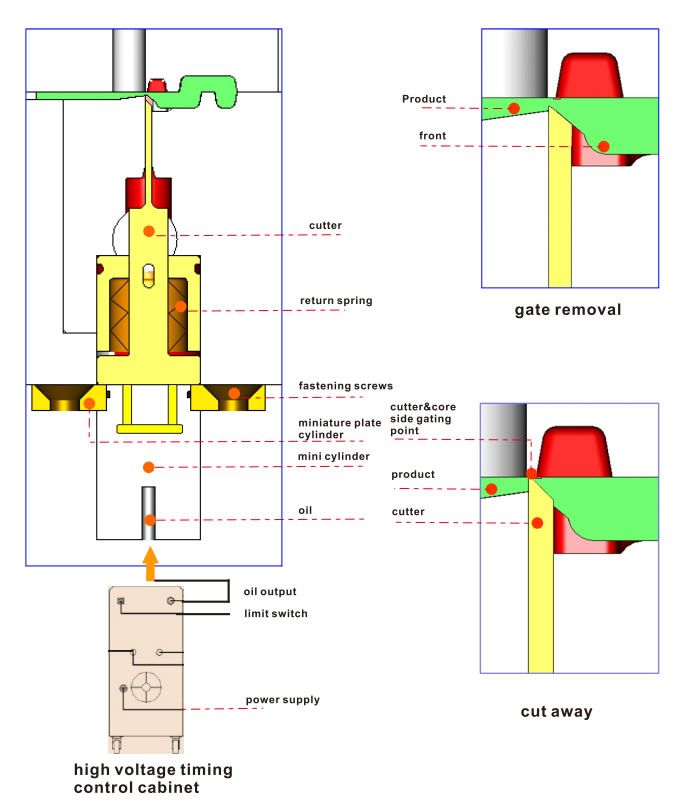
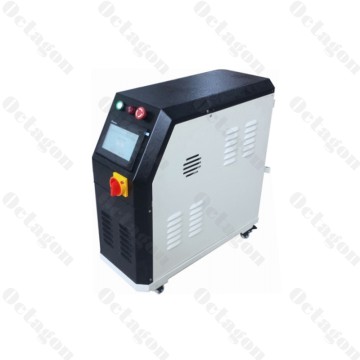
Жоғары қысымды уақытты басқару шкафы
Функционалды модульдік дизайнды, өндірісті және техникалық қызмет көрсетуді пайдалану ыңғайлырақ.
Шығыс қысымы 7000 ~ 1000KG / F дейін жетеді және шығыс қысымы тұрақтырақ, жауап беру уақыты жылдамырақ.
Сенсорлық дизайн, жұмыс істеу ыңғайлы және интуитивті.
Уақыт реттегішінің бір/қос уақыт реттегіші екі түрлі нұсқа болып табылады.
Сыртқы аксессуарлар
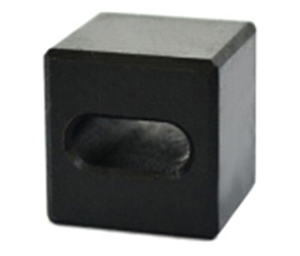
01
Шектеу қосқышының контакт блогы
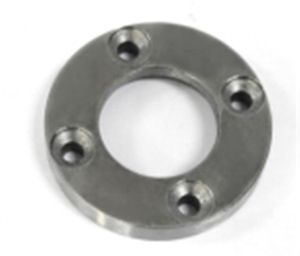
01
микроарналы цилиндр
01
шланг қосқышының орындығы
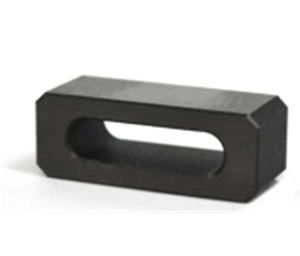
01
Шектеу қосқышының контакт блогы
01
қосқыш арқылы реттелетін
01
Түтікше қосқышының орындығы
01
жоғары гидравликалық әдіс (800-1200 кг/см3 дейінгі қысымға төтеп бере алады)
01
жоғары қысымды құбырлар (800,1000 кг/см3 дейінгі қысымға төтеп бере алады)
01
өңдеу тақтасы (пышақ реттеу қондырмасы)
01
тікелей шығару
Бір бағытты цилиндр
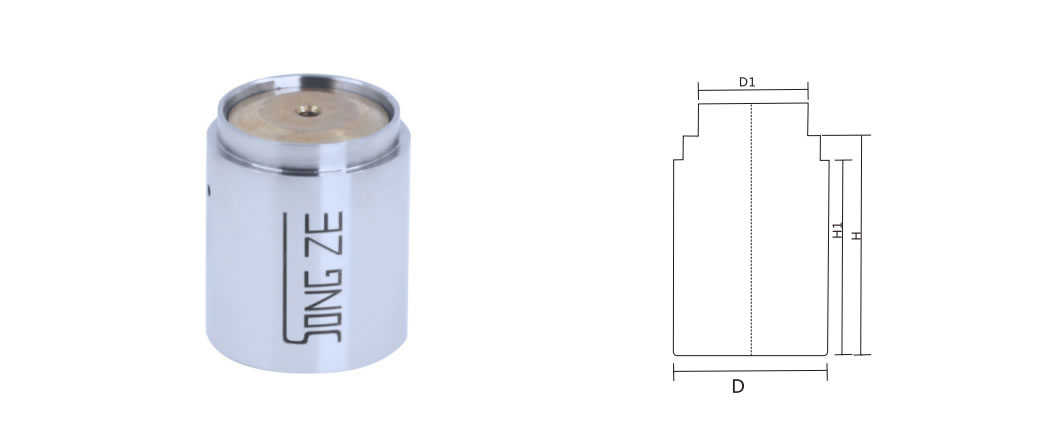
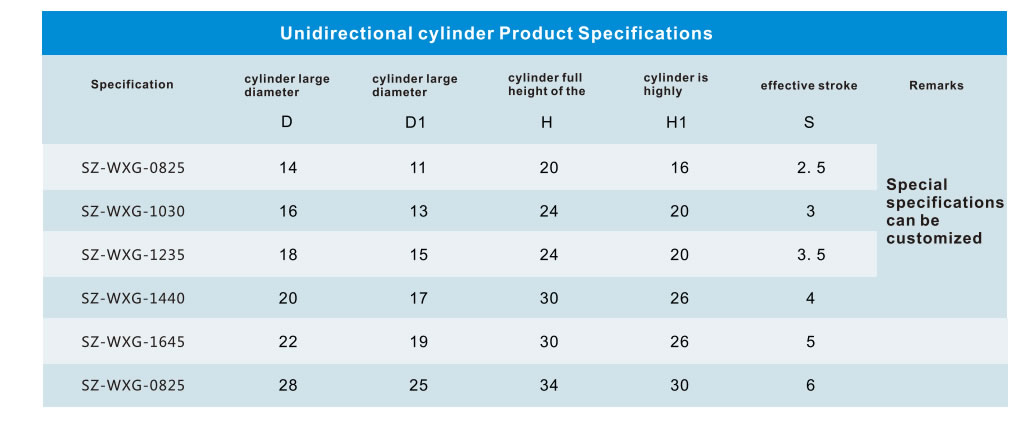
Ескерту: Бір жақты цилиндр жүрісі тиімді жүріс диапазонында болуы керек, жүріс және зақым өнімнің кепілдігінің ауқымын пайдаланбайды, жылына 100 000 кепілдік беріледі.
Түсіндірме
Image_011 Цилиндрдің дәлдігін қамтамасыз ету үшін мұқият өңделген жоғары дәлдіктегі жабдық, цилиндрдің қызмет ету мерзімі (100 000 рет немесе 1 жыл)
Image_011 Арнайы ескерту: Әрбір мини-тактілі цилиндрді басқару құралын жанармай багының тиімді диапазонында пайдаланыңыз, себебі шамадан тыс жүру жанармай багының зақымдалуына әкелуі мүмкін, ал одан туындаған зақым жөндеу шеңберінде жөнделмейді.
Image_011 Зауыттағы барлық цилиндрлер тұтынушыға жеткізілмес бұрын 120 градустан 180 градусқа дейін сынақтан өтті (120 градустан 180 градусқа дейін).
Image_011 Микро отын бактары кішірек болғандықтан, майды өңдегеннен кейін темір цилиндрлеріндегі майды мұқият тазалау керек, бұл жұмыс процесінде темір цилиндрлердің бітелуіне, қысымның берілуінің төмендеуіне және тіпті отын багының жұмысының бұзылуына әкеліп соқтырмас үшін қажет.
Пышақты таныстыру
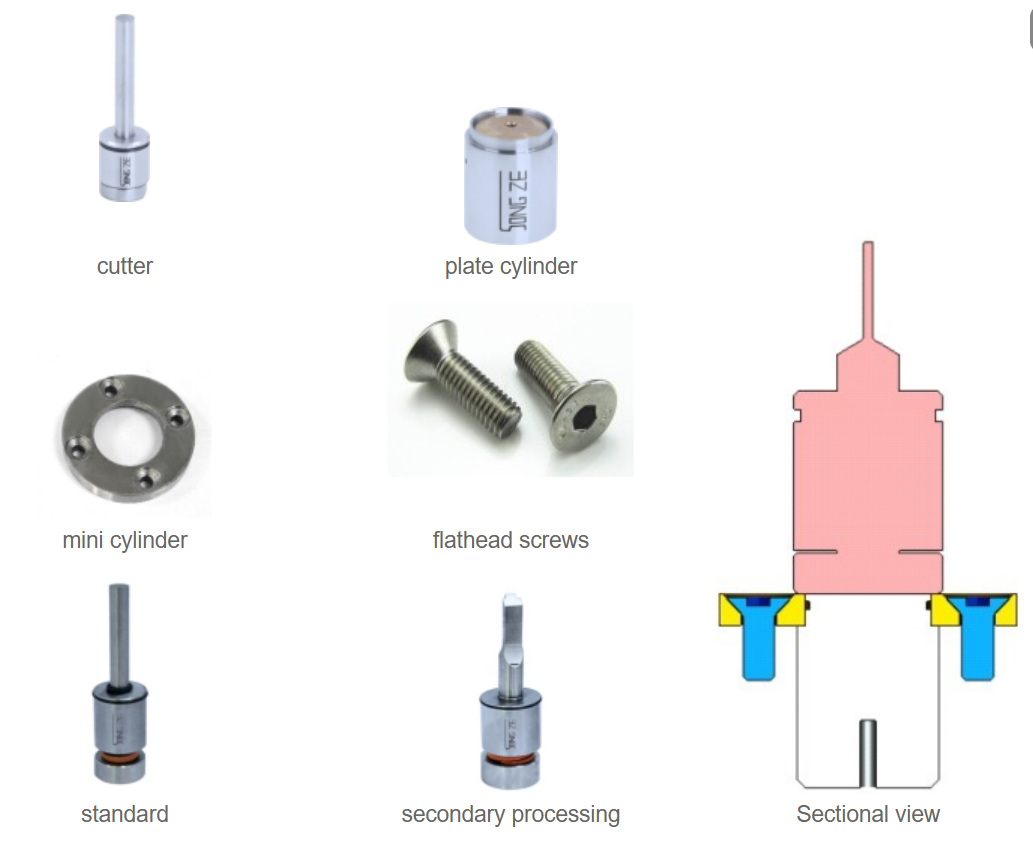
Кескіш
тапсырыс бойынша жасалған бөлшектер, реттелетін өңдеуге арналған бас өлшемдері, дәлдіктегі стандартты бөлшектер, тапсырыс бойынша өңдеу басы, стандартты емес кескіштер, тапсырыс берушінің стандартты емес тапсырыс бойынша жасалған өнім қақпасының пішініне сәйкес.
Кескіш модульдің ерекшеліктері
стандартты түрі
Стандартты кескіш
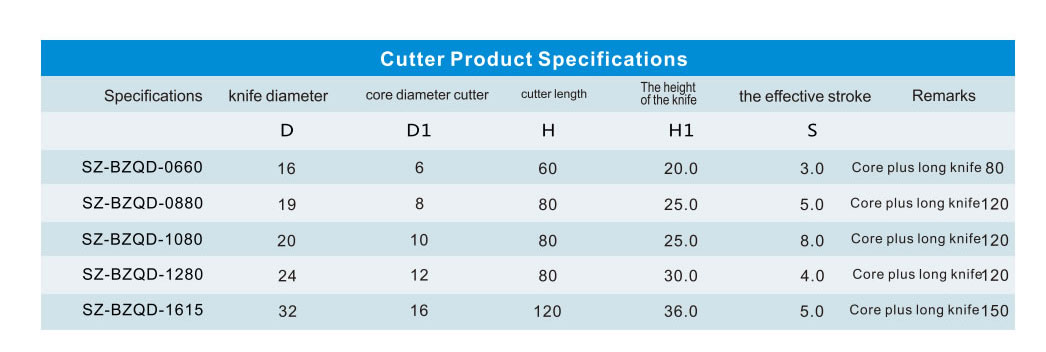
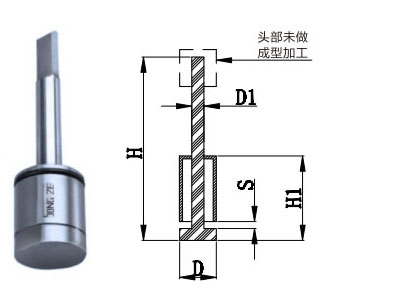
Жоғарыда көрсетілгендей, қор сату үшін таңдалған стандартты кескіш бар.
Материал: 5KH51 58-62HRC
Жоғарыда көрсетілген сипаттамаларға сәйкес келмейтін заттар арнайы тапсырыс бойынша жасалуы керек.
Қалыптау кескіші
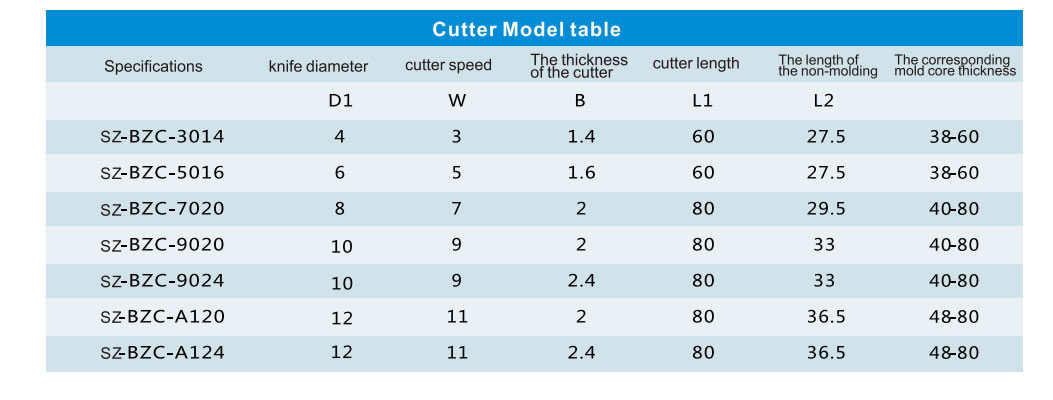
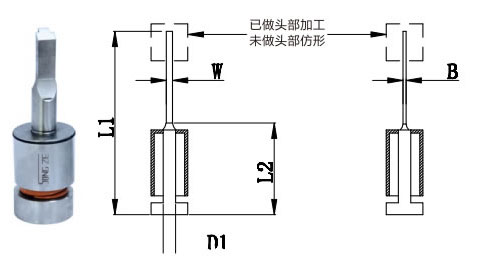
Жоғарыда көрсетілгендей, қор сату үшін таңдалған стандартты кескіш бар.
Материал: 5KH51 58-62HRC
Жоғарыда көрсетілген сипаттамалардан асатын өнімдер тапсырыс бойынша жасалуын талап етеді
Түзу/тізбекті иілген бағыттаушы блоктар
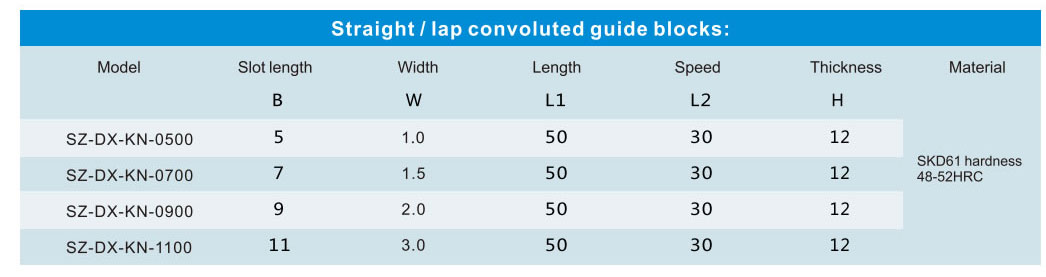
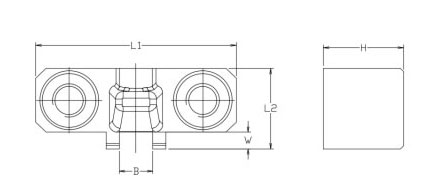
Ескерту:
Компанияның стандарты үшін 1 немесе одан да көп, стандартты емес сипаттамаларға сәйкес келетін жеткізілім болуы мүмкін.
2. Жоғарыда аталған сипаттамалық өтінімге уақтылы хабарландыру жаңартуы қажет
Түсіндірме
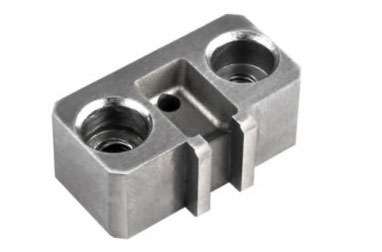
Ыңғайлы, жылдам қалыптау операциясы бар слесарь.
Кейінгі өзгерістерді, қақпа өзгерістерін орнату оңай.
Тозу мен жөндеу шығындарының артуына әкелетін тесікті кесу орнын болдырмау
Ішкі ағын арнасының бағыттаушы блогын тапсырыс беруші жасайды.
Суықтан қорғалған алғашқы модельдер
Тұтынушылар стандартты емес тапсырыс бере алады
Материал: S136/SKD61 қаттылығы: 48-52HRC
Қиып алу шығысыҚолдану
Қақпа жағындағы қолданбалар:
Кескіш басының контурын өңдеу, суды дәл кетіру, дақтар қалдырмай
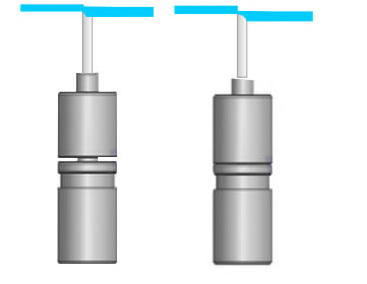
Сақиналы қақпаны қолдану
Кескіш INFO-ға ұқсас стильде жасалған, сақина тәрізді саптама толығымен алынып тасталған
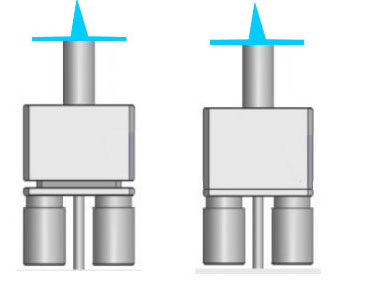
Пішінді қақпаларды қолдану
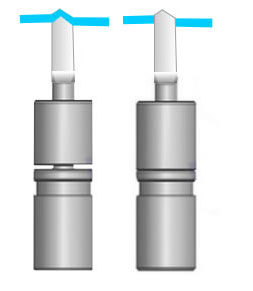
Lap Gate қолданбасы
Кескіш басының контурын өңдеу, дәл саптама алынып тасталды, ешқандай сызаттар қалдырмайды
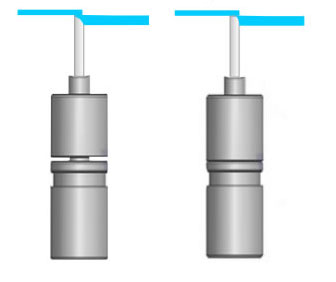
Сүңгуір қайық қақпасын қолдану
Әдетте сүйек пластикалық өнімдерді экструзиялық термиялық бөлу принципі бойынша енгізуге жарамды, бұл сынықтардың пайда болуына жол бермейді және өнімнің мөлдірлігін арттырады, шу шығарады, бірақ егер өнім пластикке тікелей түссе, ол сыртқы түріне әсер ететін із қалдыратындықтан қолдануға жарамсыз.
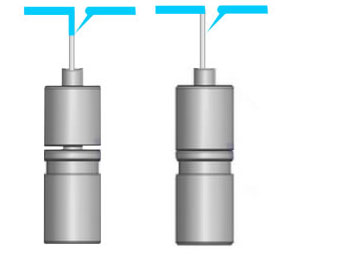
Horns Gate қолданбасы
Әдетте сүйек пластикалық өнімдерді экструзиялық термиялық бөлу принципі бойынша енгізуге жарамды, бұл сынықтардың пайда болуына жол бермейді және өнімдердің мөлдірлігін арттырады, шу шығарады. Дегенмен, егер өнім пластикке тікелей түссе, ол қолдануға жарамсыз болса, сыртқы түріне әсер ететін із қалдыруы керек.
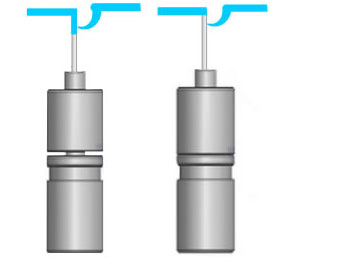
Екінші реттік қалыптау қолданбалары
- Өнімнің қалыңдығы жұқа болғандықтан, қысқа қалып пен дәнекерлеу сызығының пайда болу мәселесі.
- Автоматтандыру жүйесін имплантациялау арқылы, тарату кезінде, кескіштің бөліктерінде сипатталғандай, тарату аяқталғанға дейін ешқандай әрекет жасалмайды, кескіш құрастыру желісі жұмыс істейді, сағызды немесе қалыптау сипаттамаларын азайтады, мақсатқа жету үшін.
- Қалып құрылымын қолдануды жеңілдету
- Қосалқы құрастыру + миниатюралық цилиндр алмастырғышын құрастыру желісінің орналасуын тарту арқылы қалып блогын тиімді түрде азайтуға болады.
Екінші реттік қалыптау қалыпында
Жұқа пластикалық қалыпта қанықпаған байланыс сызығының айқын мәселелерін шешіңіз
Ішкі модельді қолдануекінші реттік тесік